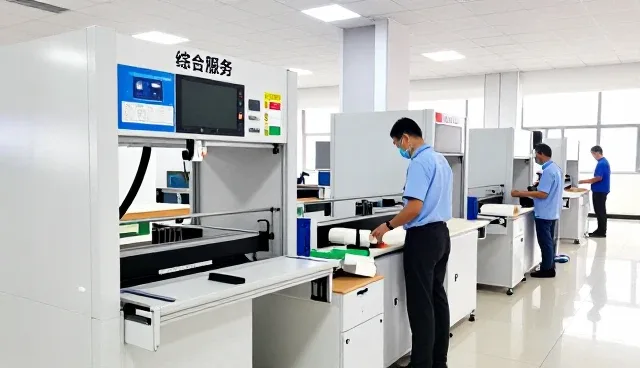
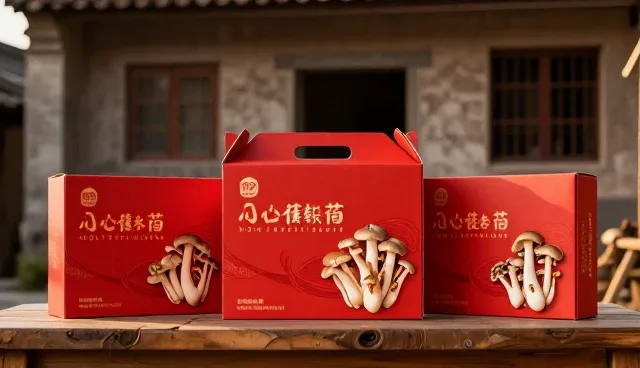
在食用菌的储存与运输过程中,分级包装是确保产品质量与安全的重要环节。鹏辉食用菌在生产实践中发现,不同等级的菌类产品在储存条件上存在显著差异,因此需要通过科学的分级包装方式,为每种产品提供针对性的储存环境。例如,菌菇在采摘后需迅速进入冷藏环节,而分级包装则能根据菌体大小、色泽、湿度等因素进行分类,为后续的温湿度控制提供基础条件。
储存条件的设定直接影响到菌类产品的新鲜度与保质期。鹏辉食用菌在实际操作中,根据包装等级的不同,采用差异化的储存温度与湿度管理。例如,高规格的菌菇包装通常在0-4℃的冷藏环境中储存,湿度控制在85%-90%之间,以避免水分蒸发和菌体干枯。而中低等级的包装则适当放宽温度范围,但仍需确保在合理温湿度条件下维持菌体活性。
在实际使用中,分级包装的维护建议也需结合储存条件的变化进行调整。例如,包装材料的选择应具备良好的密封性和透气性,既能隔绝外界污染,又能避免因密闭过紧导致菌体呼吸不畅。同时,包装后的菌类产品在运输过程中需避免剧烈震动,防止包装破损造成菌体损伤。鹏辉食用菌通过定期检查包装状态与储存环境,有效降低了因包装不当引发的损耗。
储存条件的优化还需考虑环境的稳定性与可控性。鹏辉食用菌在储存设施中采用温控系统与湿度监控设备,确保储存环境始终处于最佳状态。例如,针对不同包装等级的菌类产品,储存区域会进行分区管理,确保高规格产品不会因环境波动而影响品质。此外,定期对储存设备进行维护和校准,有助于保持系统的长期稳定性,避免因设备老化或故障导致的储存风险。
在维护建议方面,鹏辉食用菌强调了对储存条件的持续监测与数据记录。通过建立详细的储存档案,管理人员可以及时发现环境异常并采取应对措施。例如,当温湿度监测数据显示某一批次的菌类产品出现偏离标准值时,可以迅速调整储存条件,并对相关产品进行重新评估。这种数据驱动的管理模式不仅提高了储存效率,也为后续的产品质量追溯提供了依据。
分级包装与储存条件的结合,还需要在运输环节进行有效衔接。鹏辉食用菌在运输过程中采用恒温运输车,确保菌类产品在运输途中始终处于适宜的储存环境中。运输过程中,包装材料需具备良好的隔热性能,同时避免因温度波动过快导致菌体受损。此外,运输时间的合理控制也是维护储存条件的重要因素,过长的运输时间可能导致菌体因环境变化而提前老化。
从实际案例来看,鹏辉食用菌通过优化分级包装与储存条件的配合,有效提升了产品的市场竞争力。例如,在某次订单中,客户要求对高规格菌菇进行长时间的冷链运输,鹏辉食用菌通过定制化包装与温控方案,确保产品在运输过程中品质稳定,最终获得客户的高度认可。这表明,科学的分级包装与合理的储存条件管理,能够显著提升食用菌产品的附加值。
未来,鹏辉食用菌将继续深化对分级包装与储存条件的研究,探索更多适用于不同储存场景的解决方案。例如,结合智能化技术,实现对储存条件的实时监控与自动调节,进一步提高储存效率与产品品质。同时,公司也计划拓展储存条件的研究方向,包括不同气候条件下对菌类储存的影响,以及新型包装材料在储存中的应用潜力。