农产品保存过程中,分级包装作为一项关键环节,直接影响到产品的保鲜周期和市场价值。随着物流配送和渠道供货需求的增加,如何通过科学的分级包装手段提升农产品保存效率,成为农业企业必须面对的问题。分级包装不仅关系到产品分类的准确性,更涉及包装材料的选用、运输环境的控制以及储存条件的优化。在实际操作中,分级包装的实施与维护需要结合具体环节,确保整个流程的连贯性与可靠性。
一、分级包装前的分类操作
在进行分级包装之前,首先需要对农产品进行严格的分类。分类的标准通常依据农产品的大小、成熟度、色泽和破损程度等指标进行筛选。例如,食用菌类产品应根据菌盖大小、色泽均匀度和是否有霉斑等进行分拣。分类完成后,应根据产品特性选择合适的包装材料,如纸箱、泡沫箱或保鲜膜等,以减少运输过程中的物理损伤。这一环节直接影响后续包装的效率和质量,因此需安排专人负责,并建立分类标准的执行流程。
二、分级包装中的标准化操作
分级包装过程中,标准化操作是提升效率和保证质量的关键。具体做法包括统一包装规格、使用标准化标签和确保包装密度合理。例如,对于食用菌类产品,应确保每袋的重量和数量保持一致,以方便后续的物流运输和市场销售。同时,包装标签需注明产品名称、产地、保质期和储存条件等信息,以提高产品识别度和市场竞争力。此外,包装密度的控制也很重要,过紧可能导致产品挤压变形,过松则可能增加运输成本,因此需根据产品特性进行合理调整。
三、分级包装后的储存管理
完成分级包装后,产品应尽快进入储存环节,以减少因环境变化导致的品质下降。储存管理的关键在于温湿度的控制、通风条件和防潮措施。例如,食用菌类产品通常需要在低温、低湿的环境中保存,以减缓水分蒸发和微生物生长。同时,应定期检查储存环境的温湿度,确保符合产品储存要求。此外,储存区域应保持通风良好,避免湿气积聚导致产品变质。合理的储存管理能够有效延长农产品的保鲜周期,提升市场价值。
分级包装通用实施方案对比
| 方案名称 | 基本做法 | 适用条件 | 准备事项 | 注意事项 |
|---|---|---|---|---|
| 人工分类包装 | 人工分拣并按规格封装 | 适用于小批量、高价值产品 | 准备分类工具、包装材料和标签 | 需确保分拣人员培训到位 |
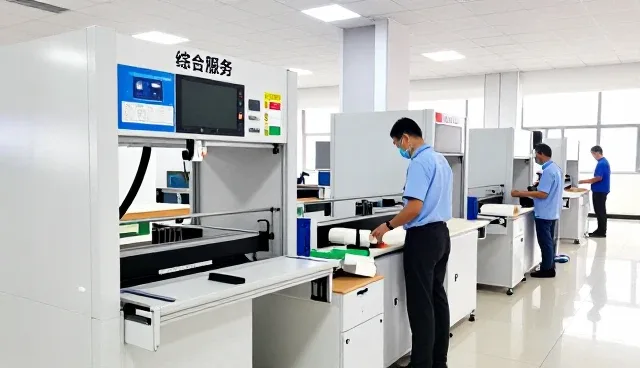
| 自动化分拣包装 | 使用分拣机自动分类并封装 | 适用于大批量、标准化产品 | 准备分拣设备、包装线和数据系统 | 需定期维护分拣设备 |
| 真空包装处理 | 通过真空机密封产品 | 适用于高水分、易腐产品 | 准备真空包装机和密封材料 | 需确保密封效果符合标准 |
| 冷链包装运输 | 采用冷链车运输并保温包装 | 适用于易腐、高附加值产品 | 准备冷链设备、保温箱和温控系统 | 需实时监控运输温度 |
| 分层包装策略 | 将不同等级产品分层封装 | 适用于多等级、多规格产品 | 准备分层材料和分层工具 | 需确保各层之间隔离有效 |
| 纸质包装替代 | 使用环保纸箱进行包装 | 适用于出口或环保要求高的产品 | 准备环保纸箱和印刷标识 | 需确保纸箱符合出口标准 |
四、分级包装的维护与优化
分级包装并非一次性操作,而是需要持续维护和优化的过程。维护措施包括定期检查包装材料的完整性、更新分类标准以适应市场需求,以及优化物流运输路径以减少运输损耗。例如,随着市场对产品品质要求的提高,可引入更先进的分类设备,如自动分拣机,以提高分类效率和准确性。此外,优化物流路径可以减少运输时间和成本,提高整体供应链的响应速度。通过持续的维护与优化,分级包装的效率和效果将不断提升。
对于重庆市永川区鹏辉食用菌有限责任公司,建议在分级包装实施过程中,优先考虑分类标准的统一性和包装材料的环保性,同时结合储存条件进行动态调整。此外,可引入智能化管理系统,对分级包装和储存过程进行实时监控,以提高整体管理效率和产品质量。